


लिथियम सौर बैटरियों के लिए विरूपण के तंत्र और व्यवस्थित रोकथाम दृष्टिकोण
Apr 24, 2026
लिथियम सौर बैटरियों में विकृति के कारणों का अवलोकन
पावर बैटरी सेल का उपयोग उनकी नियमित संरचना और उच्च ऊर्जा घनत्व के कारण नई ऊर्जा वाहनों जैसे क्षेत्रों में व्यापक रूप से किया गया है। हालाँकि, सामग्री की अनिसोट्रोपिक विशेषताओं के कारण, उत्पादन प्रक्रिया के दौरान लंबाई और चौड़ाई दिशाओं में असमान बल लागू होते हैं, जिससे शेल में असमानता जैसी विरूपण घटनाएं आसानी से हो सकती हैं, जिससे बैटरी के सुरक्षा प्रदर्शन और सेवा जीवन पर असर पड़ता है।
लिथियम आयन बैटरियों में विरूपण समस्याओं की घटना सामग्री विशेषताओं, विनिर्माण प्रक्रियाओं और बैटरी कोशिकाओं के आंतरिक पर्यावरण नियंत्रण से निकटता से संबंधित है। कई आयामों से कारणों का व्यवस्थित रूप से विश्लेषण करना और लक्षित रोकथाम और नियंत्रण उपाय करना आवश्यक है। यह लेख लिथियम आयरन फॉस्फेट पावर बैटरियों के विरूपण तंत्र का विश्लेषण करता है, व्यवस्थित रोकथाम रणनीतियों का प्रस्ताव करता है, और उद्योग उत्पादन के लिए तकनीकी संदर्भ प्रदान करता है।
लिथियम सौर बैटरियों के विरूपण का मुख्य कारण
लाइफपो4 पावर सेल उत्पादन प्रणाली में, शेल की संरचनात्मक स्थिरता सीधे उत्पाद की विश्वसनीयता से संबंधित होती है, और विरूपण मुद्दे आमतौर पर सामग्री गुणों, प्रक्रिया नियंत्रण और आंतरिक थर्मोडायनामिक स्थितियों के संयुक्त प्रभावों का परिणाम होते हैं। सामग्री और संरचनात्मक आयामों के दृष्टिकोण से, एल्यूमीनियम के गोले की सामग्री का चयन और ताकत डिजाइन मौलिक कारक हैं। यदि कम तन्य शक्ति या 0.6 मिमी से कम शेल मोटाई के साथ 3003 एल्यूमीनियम मिश्र धातु का उपयोग किया जाता है, तो आंतरिक दबाव और थर्मल तनाव के तहत विरूपण उत्पन्न होने का खतरा होता है।
इसके अलावा, वेल्डिंग गर्मी प्रभावित क्षेत्र में जाली पुनर्गठन के कारण स्थानीय ताकत में 20% से 30% की कमी का अनुभव होता है, जो तनाव एकाग्रता और विरूपण के लिए एक उच्च जोखिम वाला क्षेत्र बन जाता है। यदि लेजर वेल्डिंग प्रक्रिया को ठीक से नियंत्रित नहीं किया जाता है, जैसे कि जब बिजली 300 डब्ल्यू से अधिक हो या वेल्डिंग की गति 30 मिमी/सेकेंड से कम हो, तो इससे स्थानीय तापमान एल्यूमीनियम के पिघलने बिंदु (660 डिग्री) से कहीं अधिक हो सकता है, पिघला हुआ पूल बहुत गहरा हो सकता है, और शीतलन संकोचन तनाव में काफी वृद्धि हो सकती है; अनुचित वेल्ड बीड डिज़ाइन, जैसे कि निरंतर गोलाकार वेल्डिंग में तनाव राहत पायदान की कमी या वेल्ड बीड की चौड़ाई 0.8 मिमी से कम होना, वेल्ड की भार वहन क्षमता को भी कम कर सकता है और विरूपण के जोखिम को बढ़ा सकता है।

विरूपण की रोकथाम और नियंत्रण रणनीति
ऊपर उल्लिखित सौर ऊर्जा भंडारण प्रणालियों लिथियम बैटरी पैक के विरूपण तंत्र के जवाब में, सामग्री, संरचना, वेल्डिंग प्रक्रियाओं आदि के पहलुओं से एक रोकथाम और नियंत्रण प्रणाली का निर्माण किया जा सकता है। सामग्री और संरचनात्मक अनुकूलन के संदर्भ में, शेल की भार वहन क्षमता में सुधार के प्रयास किए जाने चाहिए। उच्च तन्यता ताकत के साथ 5052 एल्यूमीनियम मिश्र धातु का उपयोग करने, शीर्ष कवर क्षेत्र में 0.5 से 1.0 मिमी उच्च सुदृढीकरण पसलियों को जोड़ने और शेल की मोटाई को 0.8 से 1.0 मिमी तक बढ़ाने की सिफारिश की जाती है।
साथ ही, लिथियम बैटरी पैक एकल बिंदु ताप इनपुट को कम करने और वेल्डिंग क्षेत्र की स्थिरता को बढ़ाने के लिए लेजर वेल्डिंग और अल्ट्रासोनिक वेल्डिंग के संयोजन की एक समग्र प्रक्रिया को अपनाता है। वेल्डिंग प्रक्रिया को बारीकी से नियंत्रित करने की आवश्यकता है, और 0.5 मिमी के भीतर गर्मी प्रभावित क्षेत्र की गहराई को नियंत्रित करने के लिए, ग्रेडिएंट पावर वेल्डिंग योजना का उपयोग करने की सिफारिश की जाती है, जैसे शुरुआती खंड के लिए 200 डब्ल्यू/30 मिमी/सेकेंड, मध्य खंड के लिए 250 डब्ल्यू/25 मिमी/सेकेंड और अंतिम खंड के लिए 180 डब्ल्यू का पैरामीटर संयोजन। वेल्ड बीड डिज़ाइन को निरंतर वेल्डिंग से खंडित वेल्डिंग मोड में बदल दिया गया है, प्रत्येक अनुभाग की लंबाई 5 से 8 मिमी तक है, 2 मिमी तनाव रिलीज क्षेत्र छोड़ दिया गया है, और वेल्ड बीड असर क्षमता को बढ़ाने के लिए वेल्ड बीड की चौड़ाई 1.2 मिमी तक बढ़ा दी गई है।
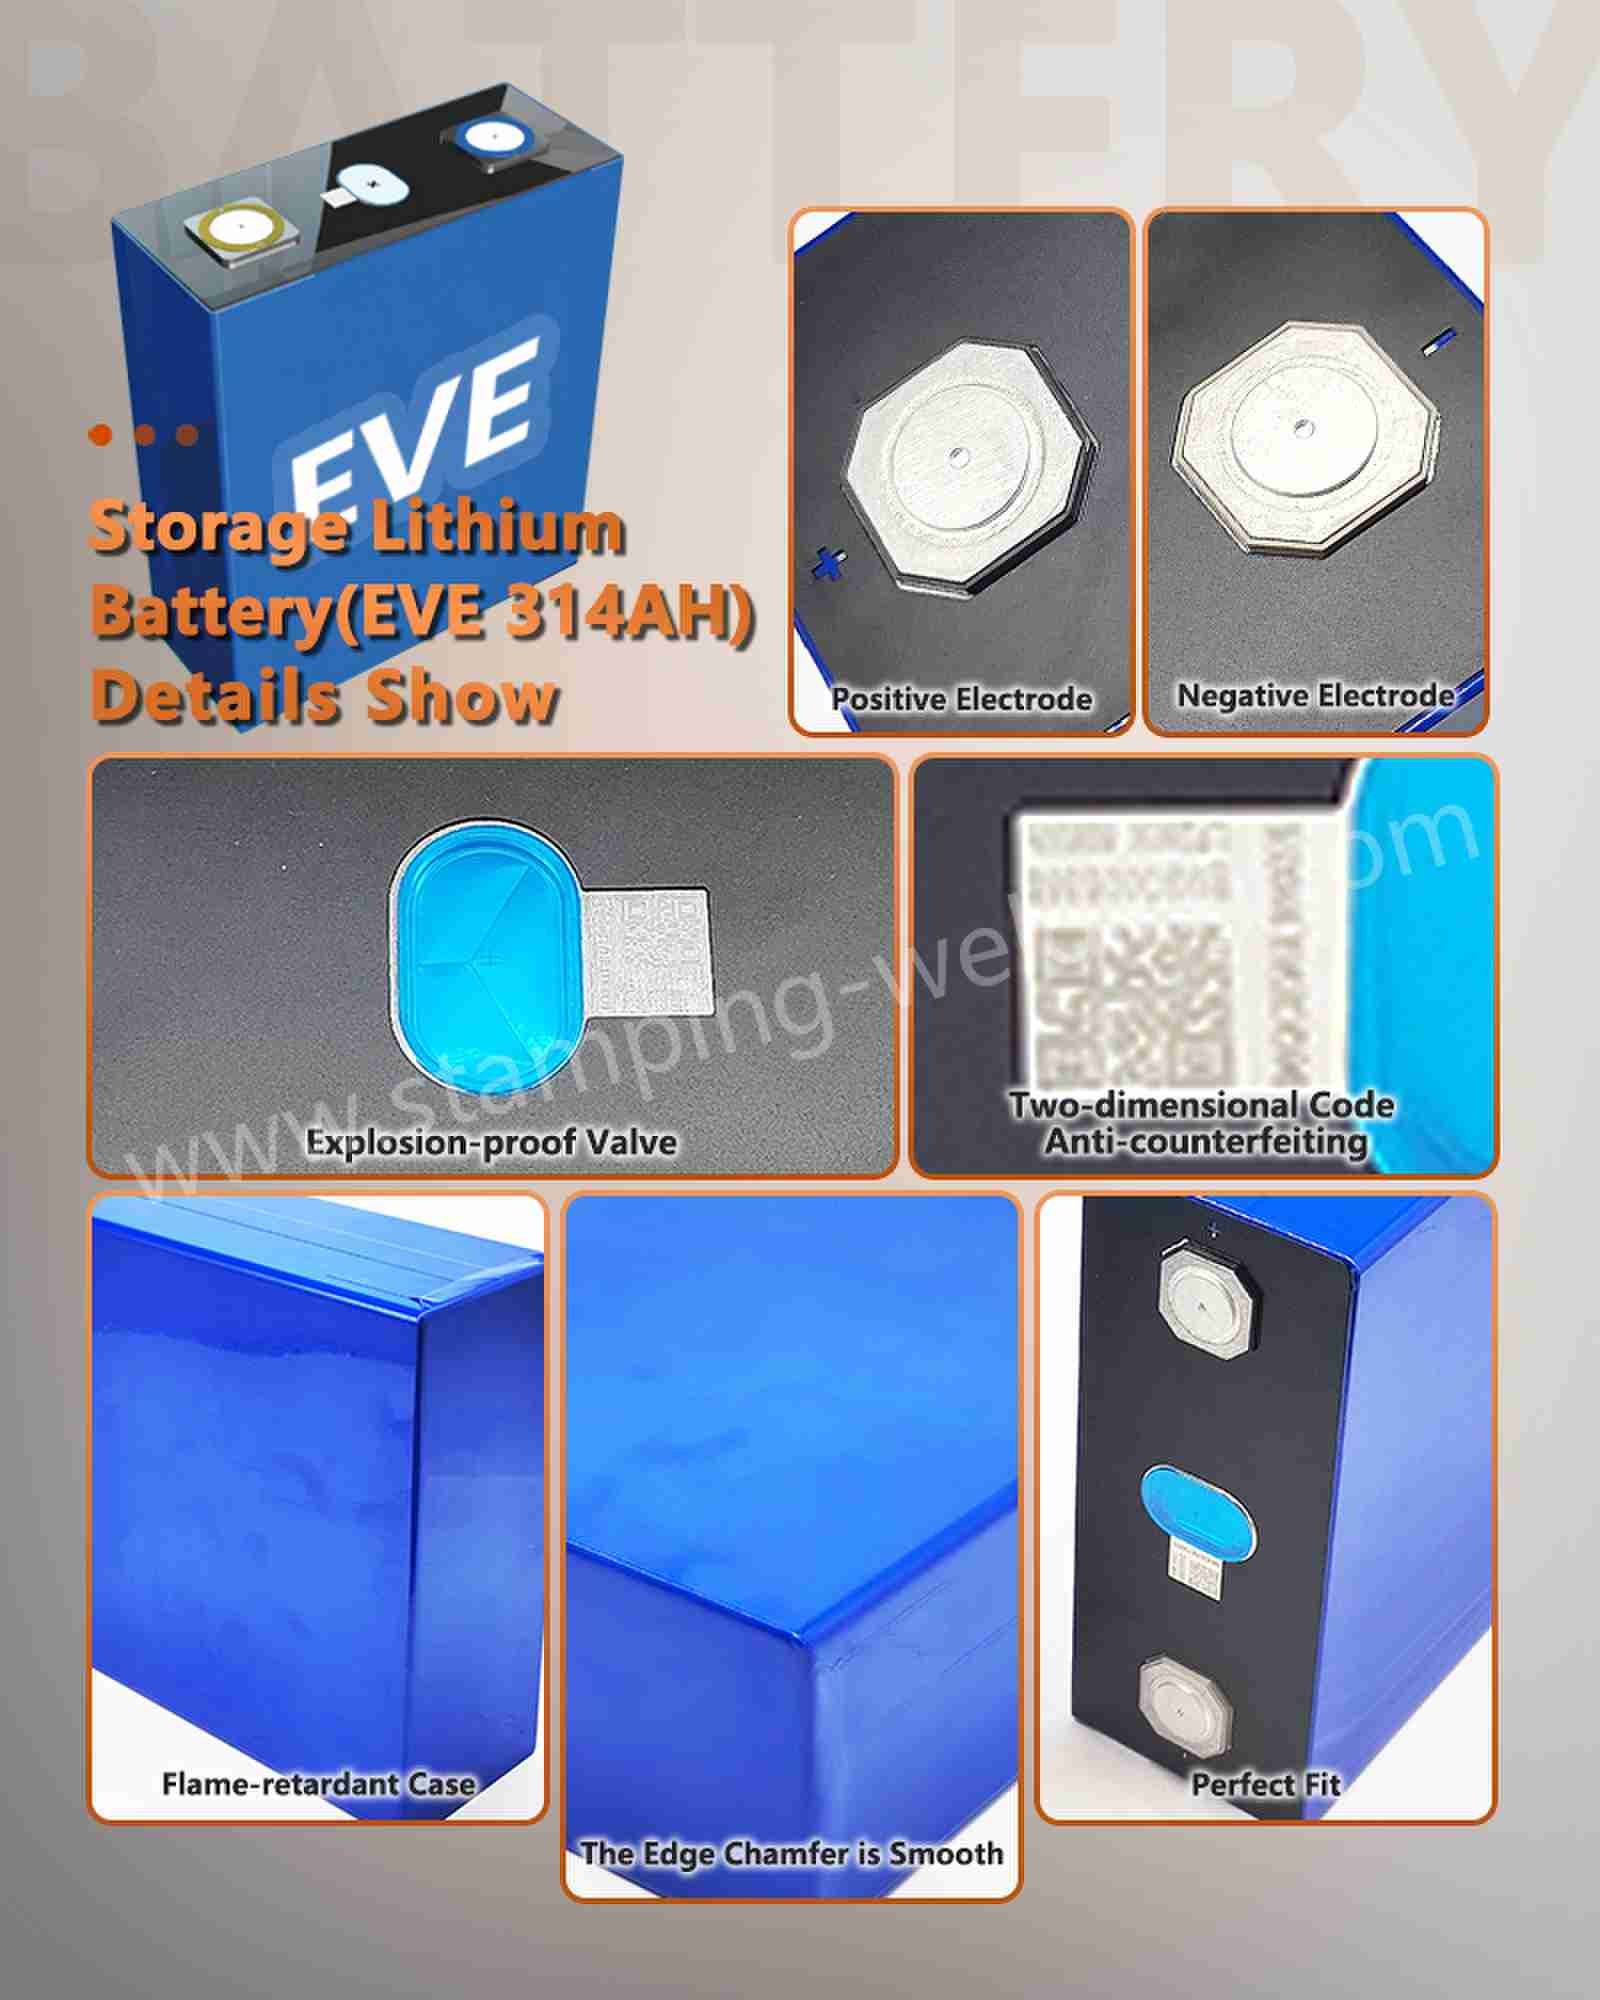
विरूपण की रोकथाम और नियंत्रण रणनीति
बैटरी पैक किट का आंतरिक दबाव नियंत्रण दो दिशाओं से किया जाना चाहिए: विस्तार मुआवजा और गैस उत्पादन दमन। संरचनात्मक डिजाइन के संदर्भ में, 50% से अधिक संपीड़न दर वाली एक लोचदार बफर परत को नकारात्मक इलेक्ट्रोड विस्तार के कारण होने वाले दबाव प्रभाव को कम करने के लिए 0.5 से 1.0 मिमी के आरक्षित विस्तार स्थान के साथ कवर प्लेट के अंदर स्थापित किया जा सकता है। रासायनिक प्रणाली अनुकूलन के संदर्भ में, इंजेक्शन प्रक्रिया के दौरान 1% से 2% एफईसी फिल्म बनाने वाले एडिटिव्स को जोड़ने से एसईआई फिल्म को असामान्य क्षति को प्रभावी ढंग से दबाया जा सकता है, 0.5 मिली/आह के भीतर पूर्ण चार्ज के तहत गैस उत्पादन को नियंत्रित किया जा सकता है, और स्रोत से आंतरिक दबाव संचय को कम किया जा सकता है।
प्रक्रिया नियंत्रण के संदर्भ में, लिथियम आयन बैटरी पैक को बुद्धिमान पहचान तकनीक पेश करनी चाहिए और ± 0.05 मिमी के भीतर स्थिति सटीकता को नियंत्रित करने के लिए असेंबली प्रक्रिया में एक दृश्य पोजिशनिंग सिस्टम का उपयोग करना चाहिए; यह सुनिश्चित करने के लिए वेल्डिंग फिक्स्चर को निरंतर बल क्लैंपिंग मोड में अपग्रेड करें कि 20 से 30 एन का क्लैंपिंग बल उतार-चढ़ाव 5% से अधिक न हो, जिससे असेंबली विचलन के कारण विरूपण का खतरा कम हो। गठन चरण के दौरान एक दबाव पहचान स्टेशन जोड़ें, जो पता चला दबाव 5 केपीए से अधिक होने पर स्वचालित रूप से अलार्म बजाएगा। साथ ही, शैल विरूपण दर की एक्स-रे जांच के साथ मिलकर, विरूपण समस्याओं की शीघ्र पहचान और हस्तक्षेप प्राप्त करने के लिए सीमा को 0.3% के भीतर नियंत्रित किया जाएगा।
हमसे संपर्क करें
यदि आप विरूपण से संबंधित तकनीकी कठिनाइयों का सामना करते हैंलिथियम सौर बैटरीया उत्पादन प्रक्रिया के दौरान प्रक्रिया अनुकूलन समर्थन की आवश्यकता है, कृपया मंच के माध्यम से हमसे बेझिझक संपर्क करें, और हम आपको पेशेवर समाधान और तकनीकी परामर्श प्रदान करेंगे।


